Dowiedz się, kiedy większa średnica naprawdę skróci druk i kiedy ograniczenie szczegółowości będzie zbyt duże.
Co daje dysza 0,8 mm?
Duży otwór pozwala układać więcej tworzywa podczas jednego przejazdu. Model potrzebuje mniej linii do zbudowania ściany i mniejszej liczby warstw przy zastosowaniu wysokiego profilu, dlatego duże części mogą powstawać znacznie szybciej niż przy standardowej dyszy 0,4 mm.
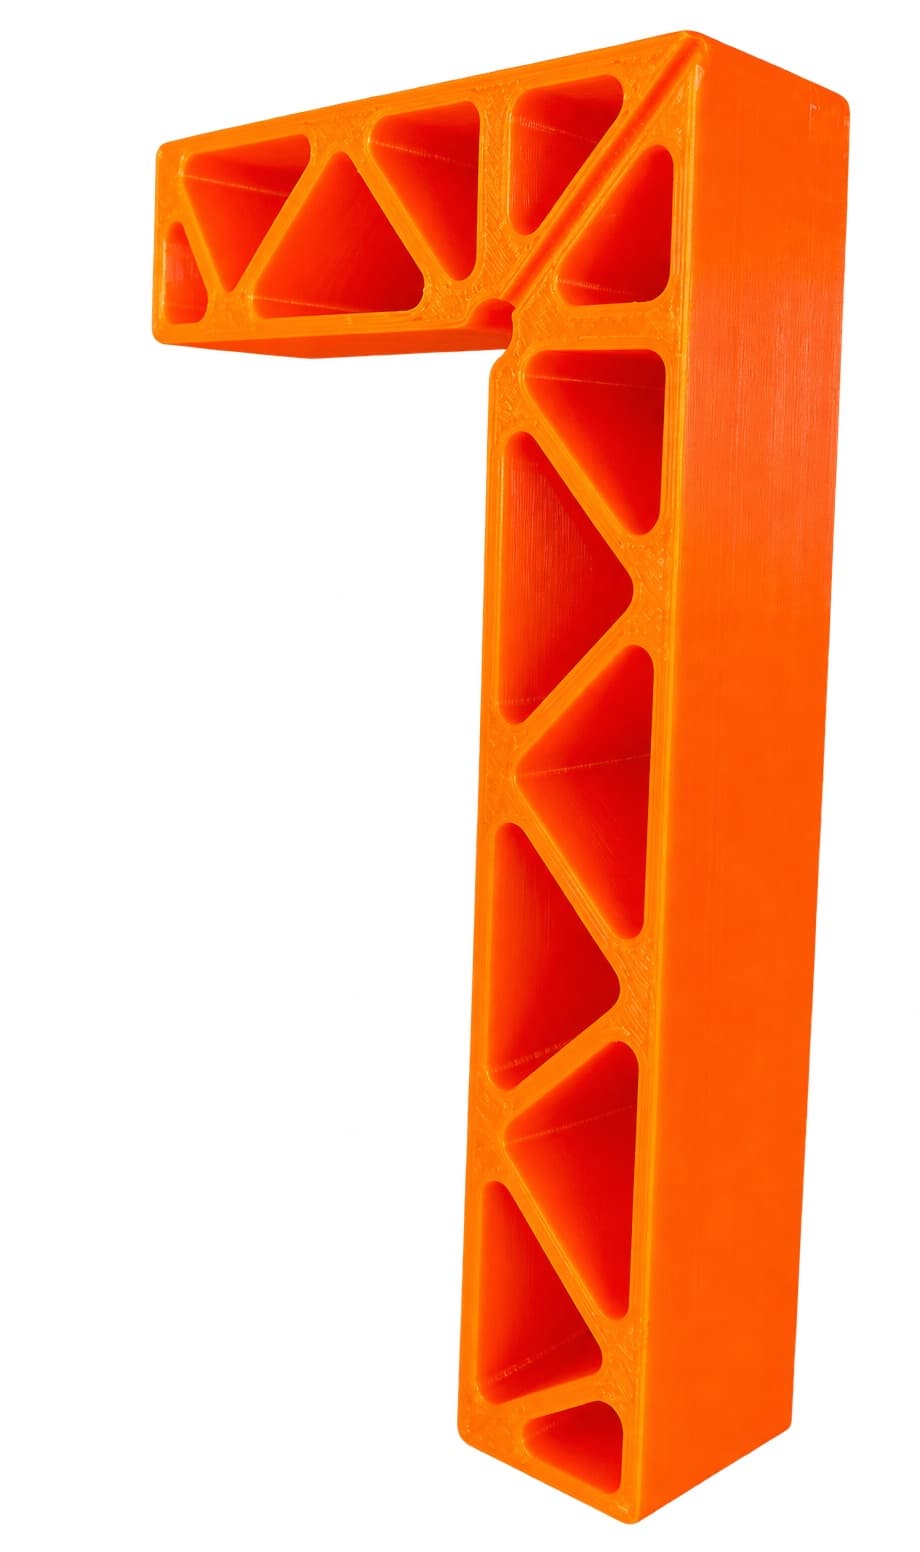
Największą korzyść dają proste obudowy, pojemniki, organizery, makiety gabarytowe, elementy warsztatowe i prototypy kształtu. Mały model z delikatną geometrią nie wykorzysta przewagi przepływu, a może stracić ważne szczegóły.
- ✓duże obudowy i pojemniki
- ✓proste uchwyty oraz części warsztatowe
- ✓makiety gabarytowe i prototypy kształtu
- ✓modele z grubymi ścianami bez małych napisów
Jaką wysokość warstwy wybrać?
W kalkulatorze dysza 0,8 mm korzysta z profili 0,30, 0,40 i 0,55 mm. Warstwa 0,30 mm zachowuje najwięcej szczegółów i najłagodniejsze krzywizny spośród tych wariantów. Profil 0,40 mm zapewnia równowagę, a 0,55 mm służy do maksymalnego skrócenia dużych, prostych wydruków.
Wyższa warstwa zmniejsza liczbę poziomów, ale zwiększa widoczność charakterystycznych schodków na powierzchniach pochyłych. Nawet najniższy profil 0,30 mm jest znacznie grubszy od warstw używanych z dyszą 0,25 mm, ponieważ obie konfiguracje mają zupełnie inne cele.
Warto wiedzieć: Warstwę 0,55 mm wybieraj wtedy, gdy powierzchnia może wyraźnie pokazywać strukturę FDM, a model nie zawiera małych zaokrągleń i detali.
Projektowanie ścian i szczegółów
Ścianki powinny być wystarczająco szerokie, aby slicer mógł utworzyć pełne ścieżki dopasowane do dyszy. Cienkie napisy, małe otwory, wąskie szczeliny i ostre końcówki mogą zostać pogrubione, uproszczone albo pominięte.
Jeżeli część ma wariant projektowany specjalnie do szybkiego druku, warto usunąć niewidoczne detale, zastosować większe promienie oraz dopasować grubości ścian. Sama zmiana ustawienia bez sprawdzenia podglądu ścieżek może dać nieoczekiwany wynik.
Przepływ, chłodzenie i materiał
Dysza 0,8 mm wymaga hotendu i profilu zdolnego stabilnie topić większą ilość filamentu. Rzeczywiste przyspieszenie zależy więc nie tylko od średnicy, lecz również od limitu przepływu, temperatury, materiału i geometrii modelu.
Gruba ścieżka zawiera więcej gorącego tworzywa, które musi ostygnąć. Przy materiałach podatnych na skurcz, szczególnie w dużych płaskich modelach, może to zwiększać ryzyko podwijania narożników. Pomagają właściwy profil, kontrolowane warunki i geometria ograniczająca naprężenia.
Kiedy nie wybierać dyszy 0,8 mm?
Do niewielkich modeli, miniaturek, cienkich symboli, drobnych gwintów i części oglądanych z bliska lepsza będzie dysza 0,25 albo 0,4 mm. Dysza 0,6 mm może być kompromisem, jeśli zależy Ci na szybszym druku bez aż tak dużej utraty szczegółowości.
Nie wybieraj największej średnicy wyłącznie dlatego, że model jest ciężki. Sprawdź, czy geometria zawiera cechy możliwe do odwzorowania i porównaj rzeczywisty czas w kalkulatorze.
Warto wiedzieć: Dysza 0,8 mm nie daje automatycznie lepszej ani mocniejszej części. Jej główną przewagą jest wydajność przy odpowiednio zaprojektowanym modelu.
FAQ
Najczęstsze pytania
Czy dysza 0,8 mm zawsze drukuje szybciej?+
Nie zawsze. Zysk zależy od wielkości i geometrii modelu, warstwy, limitu przepływu oraz profilu materiału. Najwięcej zyskują duże i proste części.
Jaka warstwa pasuje do dyszy 0,8 mm?+
W kalkulatorze dostępne są profile 0,30, 0,40 i 0,55 mm. Wyższa wartość przyspiesza druk, ale mocniej ogranicza jakość krzywizn.
Czy dysza 0,8 mm daje mocniejsze wydruki?+
Szerokie ścieżki mogą pomóc w niektórych częściach, ale końcowa wytrzymałość nadal zależy od materiału, ścian, orientacji, geometrii i połączenia warstw.
Czy można nią drukować PLA, PETG i ABS?+
Tak. Każdy materiał wymaga odpowiedniego profilu, a przy dużych ścieżkach szczególnie ważne są stabilny przepływ i prawidłowe chłodzenie.